


Produksjonsutstyr for brannskapdørpaneler
Brannskapdørpanelproduksjonsutstyr er kjernemaskinen i produksjonslinjen for brannskapdørpaneler. Den integrerer mating, stempling, skjæring, transport og bøying, og er spesielt designet for å behandle stålstrimler til ferdige brannskapdørpaneler. Utstyret bruker Cr12 herdede valser (HRC58 grader -62 grader ), PLS-kontroll, frekvensomformingsdrift, 30kW effekt, hastighet på 0-4 stykker/minutt, nøyaktighet ±0,5 mm, og kan behandle plater med en tykkelse på 0,5-1,5 mm og en bredde på 100-1000 mm. Den er egnet for automatisert produksjon av brannhydrantbokser og brannslukningsboksdører.

Tekniske spesifikasjoner
|
Produktnavn |
Produksjonsutstyr for brannskapdørpaneler |
|
|
Materialspesifikasjon |
Q235 |
|
|
Produksjonshastighet |
0-4 stk/min |
|
|
Skjæremetode |
Klippemaskin |
|
|
Spenningsparametre |
380V/415V, 50Hz, 3-fase |
|
|
Elektrisk kontroll |
PLC |
|
|
Drivmotor |
Motordrift med variabel frekvens |
|
|
Stripetykkelse |
0,5-1,5 mm (tilpasset i henhold til kundens krav) |
|
|
Stripebredde |
100mm-1000mm |
|
|
Rullmateriale |
Cr12, slukket HRC58 grader -62 grader |
|
|
Hydraulikkoljetype |
46# Hydraulikkolje |
|
|
Type girolje |
18# Gear Oil |
|
|
Total motorkraft |
30KW |
|
|
Skjæredimensjonstoleranse |
Mindre enn eller lik ±0,5 mm (lengde mindre enn eller lik 3000 mm) |
|
|
Cutting Die Material |
Cr12MoV |
|
|
Luftkilde |
0,5 m³/min; Trykk: 0,7 MPa |
|

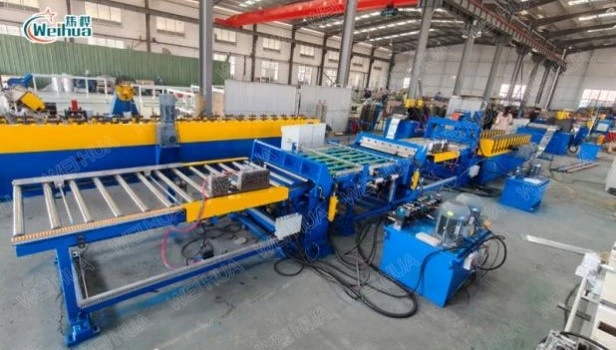
Produktfordeler
I. En-støping av glassvindu og panel, høy presisjon og-fri
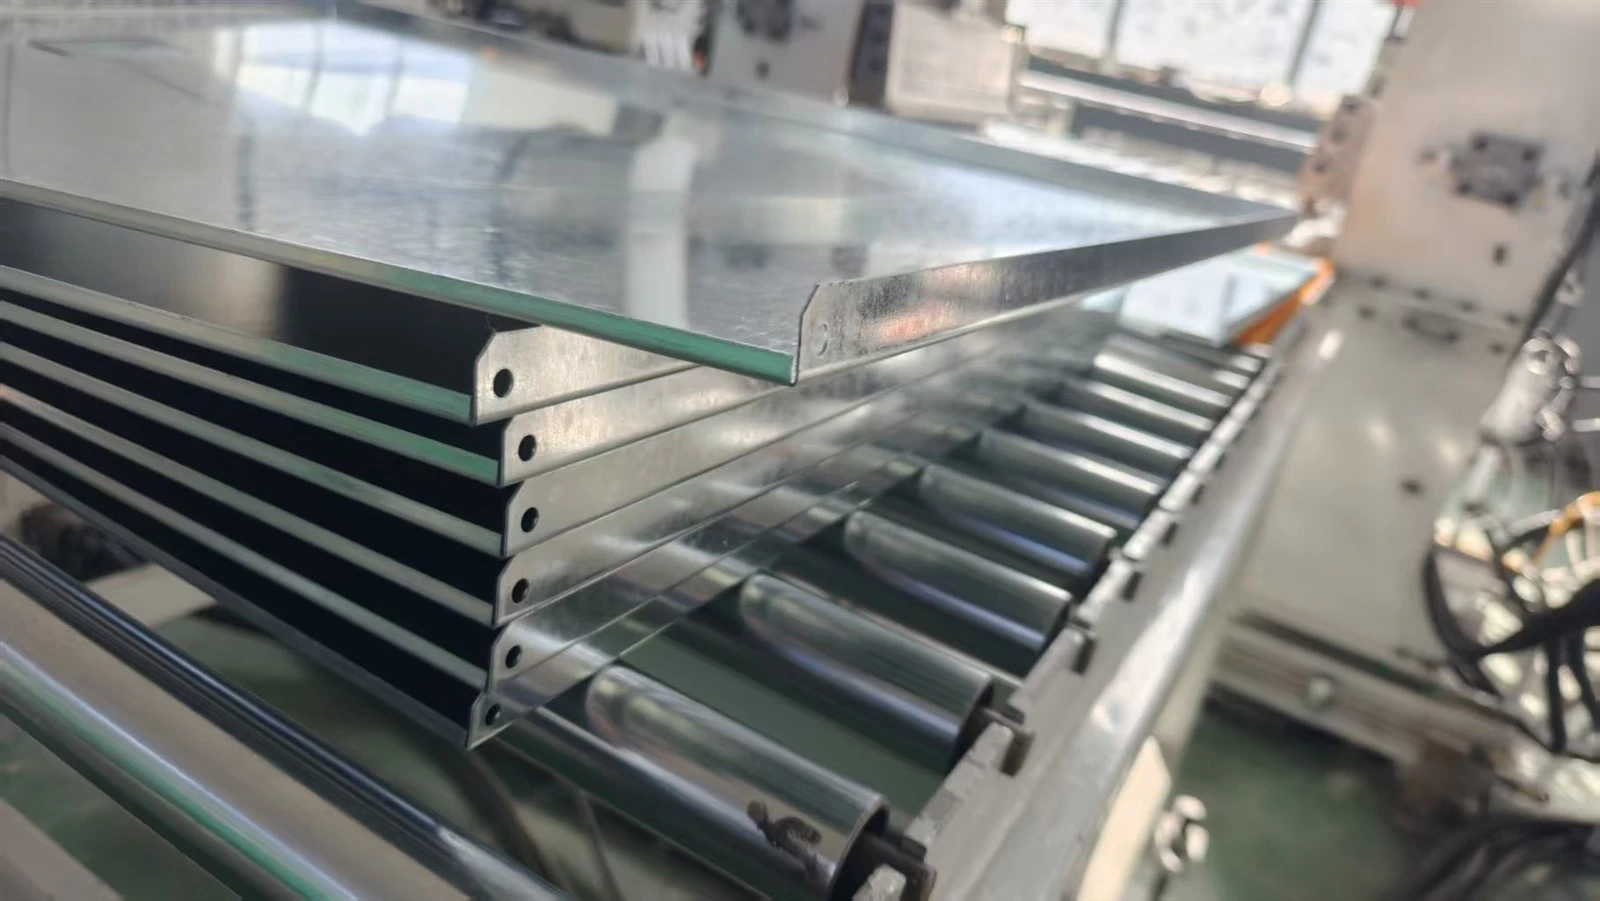
Brannskapsdører krever observasjonsglassvinduer med høy dimensjonsnøyaktighet. Utstyret fullfører vinduskutting og fiksering av hull i ett trinn i stemplingsdelen. Cr12MoV-former sørger for jevne, grate-frie kutt, eliminerer behovet for etterfølgende trimming og sikrer en presis match mellom vinduet og rammeprofilene.
II. Nøyaktig pre-stansing av monteringshull for nødhåndtak, eliminerer behovet for boring under-montering på stedet
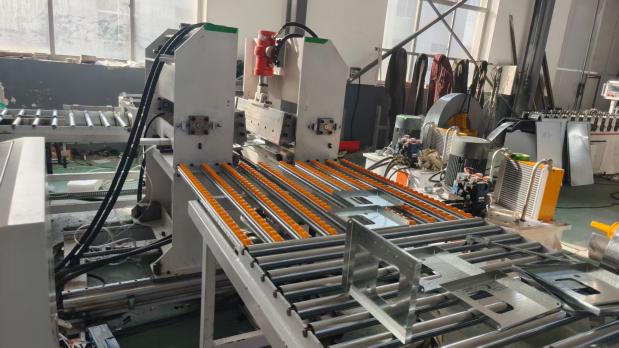
Brannskapsdører krever nødåpningsanordninger. Utstyret pre-stanser håndtaksmonteringshull og fester skruehull i tilsvarende posisjoner i henhold til monteringstegningen. Hullene er nøyaktig plassert, noe som muliggjør direkte installasjon av tilbehør under -montering på stedet uten å bore, og unngår dermed skade på dørpanelets overflatebelegg.
III. Flatt og vri-fritt dørpanel etter bøying, tett passform mellom dør og skap
Utstyret bruker multi-punktføring og ensartede formingsprosesser, noe som resulterer i en høy grad av flathet i det bøyde dørpanelet. Passformen mellom døren og skapkanten er jevn, noe som sikrer at døren er i flukt med skapoverflaten uten å vri seg når den er lukket, og tillater jevn og fleksibel åpning og lukking.
Fabrikkbilder
Fraktbilder

Kundebesøk

FAQ
Spørsmål: Er du en fabrikk eller et handelsselskap?
A: Vi er en fabrikk lokalisert i Weifang, Kina. Den har over tjue sett med avansert utstyr, inkludert et nytt presisjonsmaskinsenter, NC dreiebenker, CNC wire EDM-maskiner og en stor testplattform for bøyeprofiler for biler. Du er velkommen til å besøke vår fabrikk når som helst.
Spørsmål: Hva er forskjellen mellom dette utstyret og det elektriske skapdørpanelets produksjonsutstyr?
A: Formkonfigurasjonene er forskjellige: skapdører til brannslukningsapparat krever utstansing av glassvinduer og nødhåndtakshull; elektriske skapdører krever utstansing av hengselhull og låsehull. Hovedenhetsstrukturen er den samme; produksjonen byttes ved å endre formene.
Spørsmål: Vil kantene på de kuttede glassvinduene ruste?
A: De kuttede kantene er bart stål. Det anbefales å bruke galvanisert stål eller aluminium-sinkbelagt stål, da de kuttede kantene har en viss grad av korrosjonsbestandighet. For høyere korrosjonsbestandighet vil et fullt belegg etter forming dekke alle kuttekanter.
Populære tags: produksjonsutstyr for brannskapdørpaneler, produsenter av utstyr for produksjon av brannskapdørpaneler, fabrikk


